在轧钢生产中,轧机AGC(自动厚度控制)液压系统承担着轧辊压下与厚度精确控制的关键任务,系统压力是否稳定,直接关系到带钢厚度精度、板形质量和生产节奏。压力波动大,往往意味着设备在"带病"运行,轻则影响产品质量,重则引发停机甚至损坏设备。这篇文章帮你梳理压力波动大的常见原因和对应的处理思路。
先认识:AGC液压系统为什么容不得压力波动
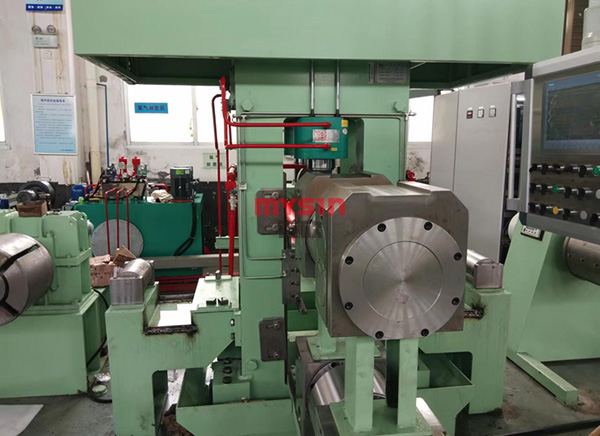
AGC液压系统的核心,是通过液压缸精准控制轧辊位置和轧制力,实现带钢厚度的自动调节。系统压力一旦出现明显波动,控制精度就会大打折扣,反映到产品上就是厚度不均、板形不良。
因此,压力稳定是AGC系统正常运行的前提。遇到压力波动,关键是快速定位源头、对症处理,而不是头痛医头。
常见原因一:液压油污染与油质问题
液压系统80%以上的故障都与油液污染有关,AGC系统也不例外。
• 油液污染:颗粒杂质进入系统,会卡滞阀芯、磨损元件,引起压力不稳。
• 油温异常:油温过高使粘度下降、泄漏增加;油温过低则流动性变差,都会影响压力稳定。
• 油量不足或乳化:油箱液位过低、油液进水乳化,都会造成系统压力波动。
处理办法:定期检测油液清洁度和水分,按周期换油或过滤;控制油温在合理范围,及时补充合格油液。
常见原因二:液压泵与蓄能器状态异常
液压泵是系统的动力源,蓄能器则起到稳压、补偿流量的作用,两者状态直接影响压力稳定。
• 液压泵磨损或效率下降:排量不足、流量脉动增大,会引起压力波动。
• 蓄能器充气压力不当:预充压力过高或过低、气囊破损,都会削弱稳压效果。
• 泵控与阀控响应异常:伺服阀、比例阀响应迟缓或卡滞,使压力调节跟不上。
处理办法:检查液压泵输出是否正常、有无异响,核对蓄能器预充压力并定期保养,清洁或检修伺服阀、比例阀。
常见原因三:密封与泄漏问题
系统内泄漏和外泄漏,都会造成压力损失和不稳。
• 液压缸内泄:活塞密封磨损,高压腔向低压腔泄漏,导致压力保持不住。
• 阀组内泄:阀芯磨损或阀口密封不良,造成内部泄漏。
• 管路外漏:接头、软管渗漏,直接降低系统压力并引起波动。
处理办法:重点检查液压缸密封件状态,及时更换磨损密封;检查阀组和管路接头,紧固或更换密封失效的部位。
常见原因四:控制与反馈环节异常
压力波动不一定都出在液压硬件上,控制系统的反馈和参数也可能"添乱"。
• 压力/位移传感器故障:反馈信号不准,控制系统就会输出错误指令。
• 控制参数失当:PID等控制参数调整不当,容易引起压力振荡。
• 信号干扰:电气干扰影响传感器和控制器信号,造成波动假象。
处理办法:校验传感器精度,检查信号屏蔽与接地;结合现场情况优化控制参数;排除电磁干扰源。
系统排查:按顺序来,少走弯路
面对压力波动,建议按"先易后难、先油后件、先硬件后控制"的思路系统排查:
1. 查油:先看油位、油温、油质和清洁度,这是最基础也最容易被忽视的一步。
2. 查泵与蓄能器:确认动力源和稳压装置是否正常。
3. 查密封与泄漏:检查液压缸、阀组和管路有无内泄、外漏。
4. 查控制与反馈:校验传感器、检查控制参数和信号质量。
5. 记录与复验:处理完异常后,观察压力是否恢复稳定,并做好记录。
规范的排查顺序能帮你快速缩小范围,避免盲目更换部件、浪费时间和成本。
配套与升级:让AGC系统更稳、更省心
一些压力波动问题,根源可能出在系统设计和配套件本身。可靠的液压油缸、伺服阀、传感器和控制系统,能显著提升压力稳定性和整体可靠性,从源头减少故障。
迈欣机械无锡有限公司是一家集液压电子成套产品研发制造为一体的高新技术企业,专业生产工业高速CCD相机、纠偏系统、液压油缸、液压伺服系统等产品,可为轧机、拉矫机等轧钢设备提供液压控制与纠偏一站式解决方案,并针对不同工况推出节能型液压伺服系统,帮助用户提升设备稳定性和运行效率。
如果你正在为AGC液压系统压力波动或相关配套件发愁,不妨带着现场现象和工况,先做一次系统的诊断分析,用专业方案把问题一次性解决。